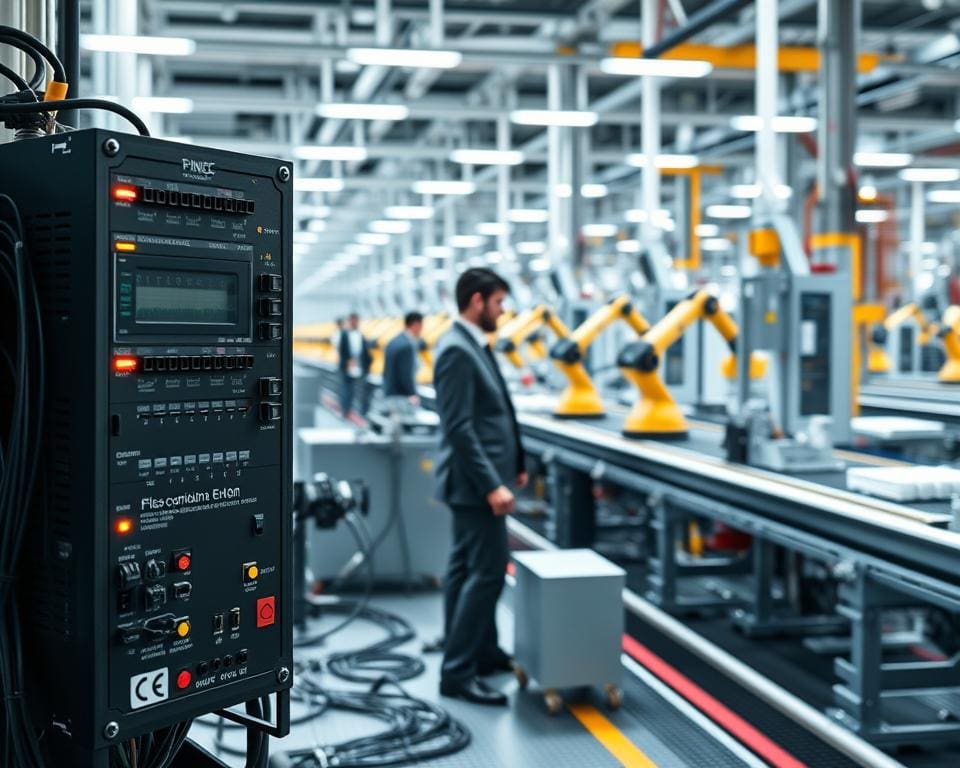

Een Programmable Logic Controller, kortweg PLC, vormt het centrale besturingssysteem van een geautomatiseerde productielijn. Je gebruikt deze digitale computer om machines, sensoren, actuatoren en transportsystemen volgens vaste logica te laten samenwerken.
Sensoren verzamelen informatie over de lijn, zoals snelheid, positie en temperatuur. De PLC verwerkt deze signalen volgens het besturingsprogramma. Daarna sturen de uitgangen motoren, kleppen, cilinders, grijpers of andere actuatoren aan. Zo verlopen processtappen in de juiste volgorde.
Een PLC start en stopt dus niet alleen bewegingen. Het systeem controleert ook voorwaarden, herkent storingen en ondersteunt veiligheidsfuncties in combinatie met geschikte veiligheidssystemen. Daardoor maak je productie voorspelbaarder, herhaalbaarder en efficiënter. Meer over de toepassing van PLC-systemen lees je in verschillende industriële situaties.
In dit artikel krijg je eerst inzicht in de basis van PLC-technologie. Daarna zie je hoe een PLC een productielijn bestuurt. Tot slot bespreken we de voordelen, toepassingen en aandachtspunten binnen onder meer assemblage, verpakking, logistiek, voedingsmiddelenproductie en machinebouw.
De basis van PLC automatisering in een productielijn
Een geautomatiseerde productielijn werkt met een vaste keten van meten, beslissen en uitvoeren. De PLC vormt het centrale punt in deze keten. Je kunt de besturing zien als een schakel tussen de fysieke machine en de software die het proces regelt.
Deze manier van werken verandert taken, werkprocessen en functies op de productievloer. Wie meer wil lezen over deze ontwikkeling, vindt informatie over automatisering op de moderne werkvloer.
Wat is een PLC en welke rol speelt deze in industriële automatisering?
Een PLC is een industriële computer voor de besturing van machines en processen. Het systeem is gemaakt voor continu bedrijf. Trillingen, temperatuurschommelingen en elektrische ruis vormen daarbij bekende omstandigheden.
In een PLC-systeem werken meerdere onderdelen samen. De CPU voert het programma uit. Het geheugen bewaart het programma, instellingen en procesgegevens. Een voedingsmodule levert de juiste spanning. Ingangsmodules lezen digitale en analoge signalen. Uitgangsmodules sturen apparaten aan. Communicatieinterfaces verbinden de PLC met andere systemen.
Je komt PLC’s tegen van Siemens SIMATIC, Allen-Bradley van Rockwell Automation, Schneider Electric Modicon, Beckhoff en Mitsubishi Electric. De keuze hangt af van de machine, het aantal I/O-punten, de gewenste snelheid en de koppeling met andere apparaten.
Een PLC-programma bevat vaak automatische bediening, handbediening, start- en stopvoorwaarden, foutmeldingen en tijdvertragingen. Tellers, geheugenbits, receptbeheer en communicatie met een HMI- of SCADA-systeem horen vaak bij dezelfde besturing.
Veel programma’s zijn opgebouwd met talen uit IEC 61131-3. Ladder Diagram lijkt op relaislogica en is herkenbaar voor technici met ervaring in schakelkasten. Function Block Diagram toont functies als blokken. Structured Text past goed bij berekeningen en gegevensverwerking. Sequential Function Chart beschrijft processtappen in een vaste volgorde.
Hoe een PLC signalen van sensoren verwerkt
De klassieke PLC-scan bestaat uit drie fasen. Eerst leest de PLC de ingangen in. Daarna voert de CPU het programma uit. In de derde fase worden de uitgangen bijgewerkt. Deze cyclus herhaalt zich zolang de besturing actief is.
Digitale sensoren geven meestal een aan-uit-signaal. Een fotocel kan melden dat een doos aanwezig is. Een eindschakelaar geeft aan dat een cilinder zijn positie heeft bereikt. Naderingssensoren, encoders, drukopnemers en temperatuursensoren leveren informatie over de toestand van de productielijn.
Analoge signalen hebben een variabele waarde. Denk aan een temperatuur van 72 °C, een druk van 4 bar of een bandsnelheid van 1,5 meter per seconde. Een analoge ingang zet deze meting om in een numerieke waarde die de PLC kan verwerken.
De software schaalt een ruwe meetwaarde naar een technische eenheid. Het programma kan een grenscontrole uitvoeren. Een te hoge druk kan een alarm activeren. Een afwijkende temperatuur kan het proces stoppen of een extra controle starten.
De besturingslogica beoordeelt meerdere voorwaarden. Een transportband mag bijvoorbeeld alleen starten wanneer een product aanwezig is, de beschermkap gesloten is, de vorige stap gereed is en geen storing actief is. Interlocks en permissies voorkomen een start bij een onveilige of onvolledige processtatus.
Timers regelen vertragingen. Tellers registreren het aantal producten. Vergelijkingsfuncties bewaken meetwaarden. Geheugenbits houden processtappen bij. Zo weet de PLC welke handeling is afgerond en welke actie daarna moet volgen.
De reactiesnelheid hangt af van de programmascan, I/O-verwerking, communicatie en het proces zelf. Voor zeer snelle bewegingen zijn soms snelle telleringangen, speciale hardware, motion controllers of directe communicatie met een aandrijving nodig.
Signaalconditionering helpt bij elektrische ruis en onstabiele metingen. Een goed diagnoseprogramma kan onderscheid maken tussen een defecte sensor, een kabelbreuk, communicatieverlies en een fout in de besturingslogica.
De samenwerking tussen PLC, actuatoren en machines
Een actuator zet een elektrisch commando om in beweging, kracht, warmte of druk. Voorbeelden zijn elektromotoren, servomotoren, pneumatische cilinders, hydraulische kleppen, magneetventielen en verwarmingsmodules.
Een PLC-uitgang schakelt een motor meestal niet rechtstreeks. Een motorstarter, contactor, softstarter of frequentieregelaar vormt vaak de vermogensschakel tussen de besturing en de motor. Bij nauwkeurige bewegingen gebruikt je installatie een servoaandrijving. De PLC kan dan een doelpositie, snelheid of bewegingsopdracht doorgeven.
Veelgebruikte protocollen zijn PROFINET, EtherNet/IP, EtherCAT, Modbus TCP en OPC UA. De juiste keuze hangt af van de benodigde snelheid, de componenten en de architectuur van de installatie.
Terugkoppeling maakt de procesketen betrouwbaar. Een sensor detecteert een product. De PLC controleert de voorwaarden. Een uitgang activeert een actuator. Een encoder, positiesensor of druktransmitter meldt of de actie correct is uitgevoerd.
Op een verpakkingslijn kan een fotocel een doos detecteren. De PLC vertraagt of stopt de transportband. Een doseer- of sluitmechanisme wordt geactiveerd. Sensoren controleren daarna of de verpakking goed is verwerkt. Bij een afwijking kan de PLC een alarm geven of het product uit de lijn laten nemen.
Het verschil tussen een PLC en traditionele besturing
Bij traditionele relaisbesturing wordt de logica opgebouwd met bedrading, relais, tijdrelais, contactoren en hulpcontacten. Een wijziging in de productvolgorde vraagt vaak om nieuwe bedrading of andere componenten.
Bij PLC-besturing staat een groot deel van de logica in software. Je kunt voorwaarden, timing en processtappen aanpassen zonder de hele schakelkast opnieuw op te bouwen. De wijziging moet wel worden getest, gedocumenteerd en beheerd met een duidelijke versie.
Een PLC biedt sterke diagnosefuncties. Via een HMI of engineeringomgeving zie je actuele signalen, foutcodes, statussen en programmastappen. Bij een relaisinstallatie zoek je een storing vaker op met elektrische schema’s en meetapparatuur.
Een PLC kan veel functies in een compacte schakelkast uitvoeren. Je hebt nog steeds voedingen, beveiligingen, I/O-modules, communicatiecomponenten en reserveonderdelen nodig. Programmeerkennis, cybersecurity en een goed technisch ontwerp blijven belangrijk.
Een standaard-PLC regelt proceslogica. Een safety-PLC is ontworpen en gecertificeerd voor specifieke veiligheidsfuncties, zoals noodstopbewaking, hekwerkbewaking en veilige uitschakeling. De toepassing moet passen bij de risicoanalyse, relevante normen en voorschriften voor machineveiligheid.
Relaisbesturing blijft bruikbaar voor een eenvoudige, stabiele aan-uitfunctie. Een PLC past beter bij een complexe sequentie, veel signalen, frequente wijzigingen of koppeling met andere systemen. De juiste keuze hangt af van flexibiliteit, onderhoud, veiligheid en de eisen van je productielijn.
Hoe stuurt een PLC machines en productieprocessen aan?
Een PLC bestuurt een productielijn volgens een vaste proceslogica. De cyclus start met een startopdracht van de operator of met een automatisch vrijgavesignaal. De PLC controleert eerst of alle voorwaarden voor de eerste stap aanwezig zijn.
De besturing controleert bijvoorbeeld productaanwezigheid, machinepositie, luchtdruk en materiaalvoorraad. Ook temperatuur, deurstatus en communicatiestatus kunnen een rol spelen. Alleen bij een veilige en geldige toestand mag de machine starten.
Een productielijn bestaat meestal uit meerdere opeenvolgende stappen. De PLC kan een product positioneren, bewerken, controleren, sorteren, verpakken en doorgeven aan de volgende machine.
-
Een sensor meldt dat het product op de juiste positie staat.
-
De PLC geeft een signaal aan een cilinder, motor of robot.
-
Een terugmelding bevestigt dat de beweging is uitgevoerd.
-
De PLC start de volgende processtap.
Deze werkwijze heet sequentiebesturing. De PLC gaat pas verder na een terugmelding, een ingestelde tijd, een bereikt aantal of een gemeten proceswaarde. Een vastgelopen transportband leidt zo niet automatisch tot de volgende bewerking.
Start- en stopvoorwaarden bepalen wanneer een proces mag lopen. Bij een ontbrekend product, te lage luchtdruk of een open veiligheidsdeur blijft de startuitgang uit. Tijdens de productie kan een afwijking de processtap onderbreken of de installatie gecontroleerd stoppen.
Je kunt een PLC in verschillende bedrijfsmodi gebruiken:
-
Automatische modus: de lijn voert de normale productiesequentie uit.
-
Handmatige modus: je bedient afzonderlijke functies tijdens onderhoud.
-
Instelmodus: je test bewegingen en stelt de machine in voor een ander productformaat.
Per modus moeten de toegestane acties duidelijk zijn begrensd. Een handmatige beweging mag bijvoorbeeld alleen plaatsvinden als de juiste veiligheidsvoorwaarden actief zijn.
Via een HMI, oftewel Human Machine Interface, voer je instellingen in en selecteer je recepten. Je bekijkt er proceswaarden, meldingen en alarmen. Geautoriseerde gebruikers kunnen functies gecontroleerd bedienen en parameters aanpassen.
Een SCADA-systeem verzamelt productiedata op een hoger niveau. Je kunt er aantallen, stilstand, alarmen, energiegebruik, cyclustijden en procestrends volgen. Deze informatie helpt je om afwijkingen en terugkerende verliezen sneller te herkennen.
Bij een continu proces gebruikt de PLC vaak een PID-regelaar. Die vergelijkt de gemeten waarde met de gewenste setpoint en past de uitgang aan. Zo kan de besturing temperatuur, druk, niveau of snelheid rond de ingestelde waarde houden.
Bij een te hoge temperatuur kan de PLC een alarm geven en een verwarming uitschakelen. Bij een vastgelopen band kan hij de aandrijving stoppen. De foutmelding toont welke voorwaarde niet klopt en welke processtap is onderbroken.
Een veilige herstart vraagt om duidelijke foutafhandeling. Het programma legt vast welke toestand veilig is, welke storing eerst moet worden opgelost en vanaf welk punt je het proces mag hervatten. Een operator moet een alarm kunnen bevestigen zonder een onveilige beweging te starten.
Receptbeheer is nuttig wanneer je meerdere productvarianten op dezelfde lijn verwerkt. Snelheid, vultijd, temperatuur en positionering worden per product opgeslagen. Toegangsrechten beperken ongewenste wijzigingen aan deze waarden.
Moderne PLC-systemen wisselen gegevens uit met Manufacturing Execution Systems, ERP-platforms, kwaliteitsdatabases en onderhoudssystemen. Een goed datamodel, netwerksegmentatie en toegangsbeveiliging beschermen deze verbindingen.
De PLC voert de proceslogica uit, maar vormt slechts één onderdeel van de installatie. Een betrouwbare productielijn vraagt om samenwerking tussen elektrische installatie, aandrijvingen, sensoren, software, veiligheidsfuncties, communicatie en mechanische machineonderdelen.
Voordelen, toepassingen en aandachtspunten van PLC-besturing
Met PLC-automatisering voer je processtappen steeds op dezelfde manier uit. Je profiteert van hoge herhaalbaarheid, snelle reactietijden en betere procescontrole. Ook neemt de kans op menselijke bedieningsfouten af, terwijl je met software, parameters of recepten een productielijn snel kunt ombouwen.
Een PLC-systeem groeit mee met je productie. Je kunt extra I/O-modules, sensoren, aandrijvingen, bedienpanelen en communicatienetwerken toevoegen. Je ziet actuele statussen, historische alarmen, trends en onderhoudstellers, waardoor je storingen sneller vindt en onderhoud beter plant; deze data helpt ook om de beschikbaarheid, prestatie en kwaliteit binnen de OEE te verbeteren.
PLC’s worden gebruikt in transport- en sorteerlijnen, verpakkingsmachines, assemblagelijnen, voedselverwerking, farmaceutische productie, waterzuivering, magazijnen, kunststofverwerking en energie-installaties. In de voedingsindustrie sturen ze meng-, doseer-, vul- en reinigingsprocessen aan, terwijl ze in de logistiek transportbanden, liften, scanners, sorteerders en automatische opslagsystemen coördineren.
Veiligheid vraagt om meer dan alleen een besturingsprogramma. Ontwerp en valideer noodstopcircuits, veiligheidsrelais, safety-PLC’s, vergrendelingen en veilige aandrijffuncties zorgvuldig, en bescherm het netwerk met segmentatie, sterke authenticatie, beperkte rechten, veilige externe toegang, back-ups en gecontroleerd wijzigingsbeheer. Duidelijke I/O-lijsten, schema’s, softwareversies, netwerkoverzichten, parameterlijsten, storingsprocedures en vaste programmeerstandaarden maken onderhoud betrouwbaarder; train operators, technici en engineers goed, want kosten, verouderde hardware, merkincompatibiliteit en onbeheerde wijzigingen blijven risico’s. Een PLC levert pas maximale waarde wanneer je sensoren, actuatoren, aandrijvingen, software, communicatie, veiligheid, documentatie en onderhoud als één geheel ontwerpt.